

KÍCH THƯỚC VÀ KÍCH THƯỚC CỦA ỐNG THÉP EN 10255
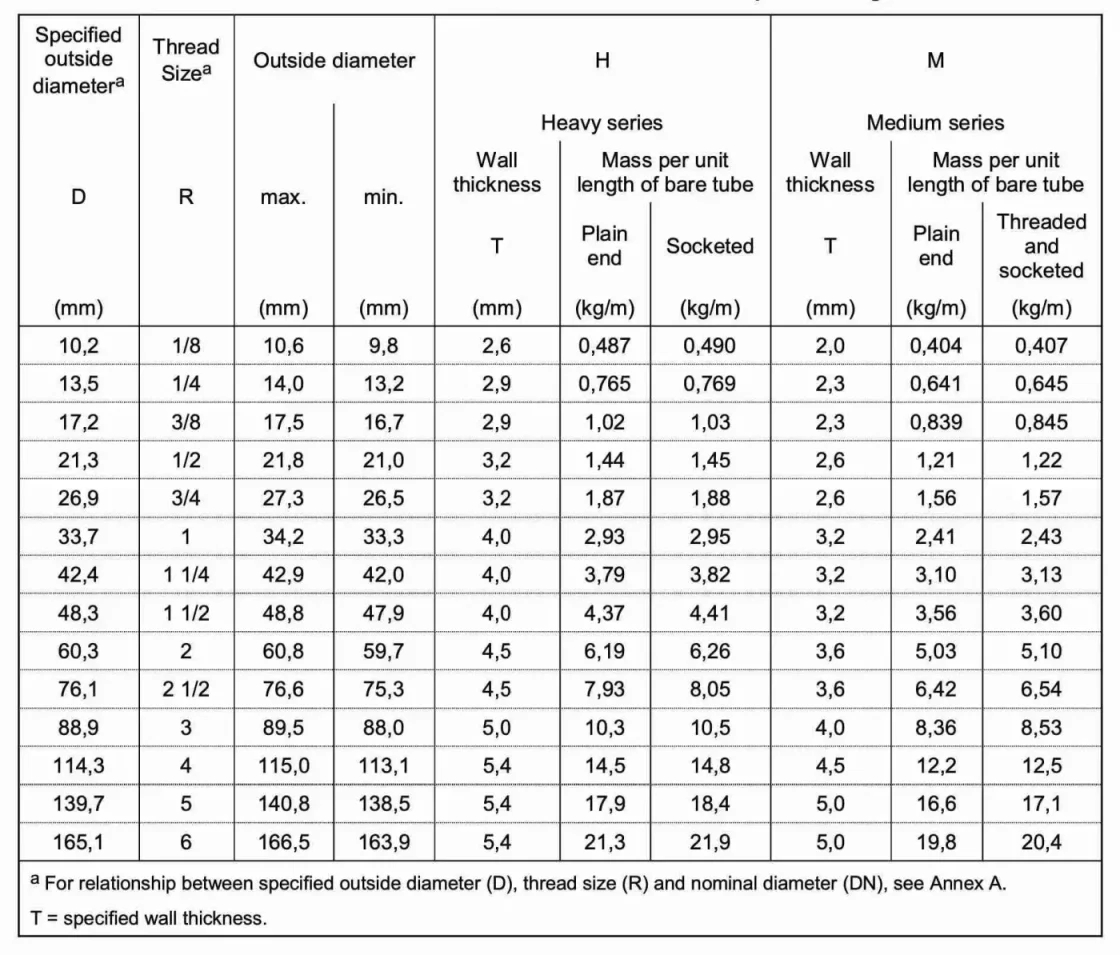
Bảng sau đây chứa kích thước và trọng lượng của ống thép theo tiêu chuẩn Châu Âu EN 10255 "Ống thép không hợp kim thích hợp để hàn và ren" và Tiêu chuẩn Anh BS 1387:1985 "Đặc điểm kỹ thuật đối với ống và ống thép có ren và ổ cắm, cũng như đối với ống thép đầu trơn thích hợp để hàn hoặc bắt vít vào ren ống BS 21":
LIÊN HỆ VỚI CHÚNG TÔI :sales@briskmetal.com
|
được chỉ định ngoài đường kính
(mm) |
Chủ đề Sizea
R |
Ngoài
tối đa.
(mm) |
đường kính
phút.
(mm) |
H
Tường độ dày
T
(mm) |
H
hàng loạt
Khối chiều dài o
Đơn giản kết thúc
(kg/m) |
s
mỗi đơn vị ống trần
Đã cắm
(kg/m) |
Tôi
Tường độ dày
T
(mm) |
M
seri dium
Khối chiều dài o
Đơn giản kết thúc
(kg/m) |
es
mỗi đơn vị ống trần
Có ren Và có ổ cắm
(kg/m) |
| 102 | 1/8 | 10,6 | 98 | 26 | 487 | 490 | 20 | 404 | 407 |
| 135 | 1/4 | 14,0 | 132 | 29 | 765 | 769 | 23 | 641 | 645 |
| 172 | 3/8 | 17,5 | 167 | 29 | 102 | 103 | 23 | 839 | 845 |
| 213 | 1/2 | 218 | 210 | 32 | 144 | 145 | 26 | 121 | 122 |
| 269 | 3/4 | 27,3 | 265 | 32 | 187 | 188 | 26 | 156 | 157 |
| 337 | 1 | 342 | 333 | 40 | 293 | 295 | 32 | 241 | 243 |
| 424 | 11/4 | 42,9 | 420 | 40 | 379 | 382 | 32 | 310 | 313 |
| 483 | 11/2 | 488 | 479 | 40 | 437 | 441 | 32 | 356 | 360 |
| 603 | 2 | 60,8 | 597 | 45 | 619 | 626 | 36 | 503 | 510 |
| 761 | 21/2 | 766 | 753 | 45 | 793 | 805 | 36 | 642 | 654 |
| 889 | 3 | 89,5 | 880 | 50 | 103 | 105 | 40 | 836 | 853 |
| 1,143 | 4 | 1,150 | 1,131 | 54 | 145 | 148 | 45 | 122 | 125 |
| 1,397 | 5 | 1,408 | 1,385 | 54 | 179 | 184 | 50 | 166 | 171 |
| 1,651 | 6 | 1,665 | 1,639 | 54 | 213 | 219 | 50 | 198 | 204 |
| a Về mối quan hệ giữa đường kính ngoài quy định (D), cỡ ren (R) và đường kính danh nghĩa (DN), xem Phụ lục A. T=độ dày thành được chỉ định. |
|||||||||
|
lỗ khoan danh nghĩa |
Đường kính ngoài |
độ dày |
Cân nặng |
||||||
|
Ánh sáng |
Trung bình/ Nặng
|
Ánh sáng |
Trung bình |
Nặng |
Ánh sáng |
Trung bình |
Nặng |
||
|
TRONG |
mm |
mm |
mm |
mm |
mm |
mm |
kg/m |
kg/m |
kg/m
|
|
1/4 |
8 |
13.6 |
13.9 |
1.80 |
2.3 |
2.9 |
0.515 |
0.641 |
0.765 |
|
3/8 |
10 |
17.1 |
17.4 |
1.80 |
2.3 |
2.9 |
0.670 |
0.839 |
1.020 |
|
1/2 |
15 |
21.4 |
21.7 |
2.00 |
2.6 |
3.2 |
0.947 |
1.210 |
1.440 |
|
3/4 |
20 |
26.9 |
27.2 |
2.30 |
2.6 |
3.2 |
1.380 |
1.560 |
1.870 |
|
1 |
25 |
33.8 |
34.2 |
2.60 |
3.2 |
4.0 |
1.980 |
2.410 |
2.940 |
|
1 1/4 |
32 |
42.5 |
42.9 |
2.60 |
3.2 |
4.0 |
2.540 |
3.100 |
3.800 |
|
1 1/2 |
40 |
48.4 |
48.8 |
2.90 |
3.2 |
4.0 |
3.230 |
3.570 |
4.380 |
|
2 |
50 |
60.2 |
60.8 |
2.90 |
3.6 |
4.5 |
4.080 |
5.030 |
6.190 |
|
2 1/2 |
65 |
76.0 |
76.6 |
3.20 |
3.6 |
4.5 |
5.710 |
6.430 |
7.930 |
|
3 |
80 |
88.7 |
89.5 |
3.20 |
4.0 |
5.0 |
6.720 |
8.370 |
10.300 |
|
4 |
100 |
113.9 |
114.9 |
3.60 |
4.5 |
5.4 |
9.750 |
12.200 |
14.500 |
|
5 |
125 |
– |
140.6 |
– |
5.0 |
5.4 |
– |
16.600 |
17.900 |
|
6 |
150 |
– |
165.1 |
– |
5.0 |
5.4 |
– |
19.700 |
21.300 |
THÀNH PHẦN HÓA HỌC CỦA ỐNG EN 10255
| Cấp | Thành phần hóa học (%) | |||
| S195T | C | Mn | P | S |
| Nhỏ hơn hoặc bằng 0,20 | Nhỏ hơn hoặc bằng 1,40 | Nhỏ hơn hoặc bằng 0,035 | Nhỏ hơn hoặc bằng 0,030 | |
ĐẶC TÍNH CƠ HỌC CỦA ỐNG EN 10255
| Cấp | Tính chất cơ học | ||
| S195T | Sức mạnh năng suất (Mpa) | Độ bền kéo (Mpa) | Độ giãn dài (%) |
| 195 | 320-520 | 20 | |
DUNG DỊCH CỦA ĐƯỜNG ỐNG EN 10255
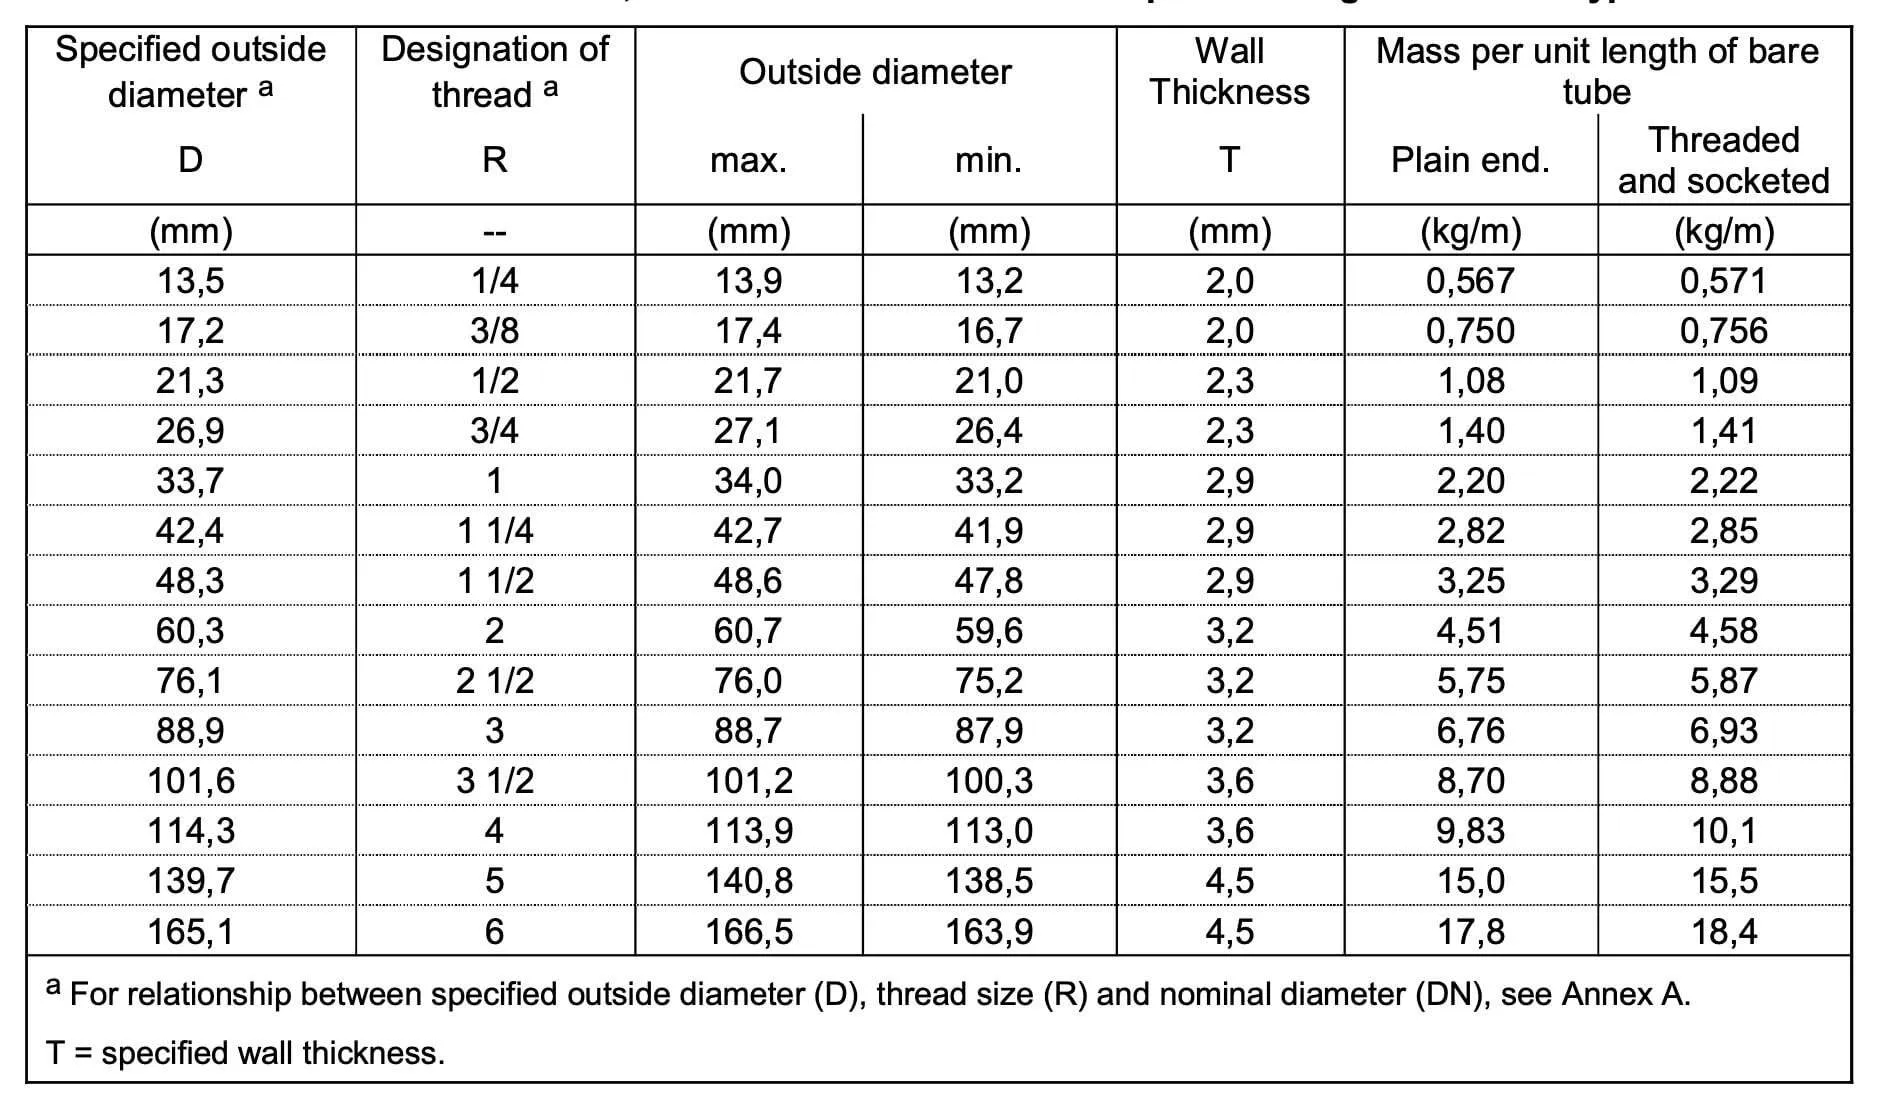
- Loại L - Dung sai kích thước và khối lượng đơn vị
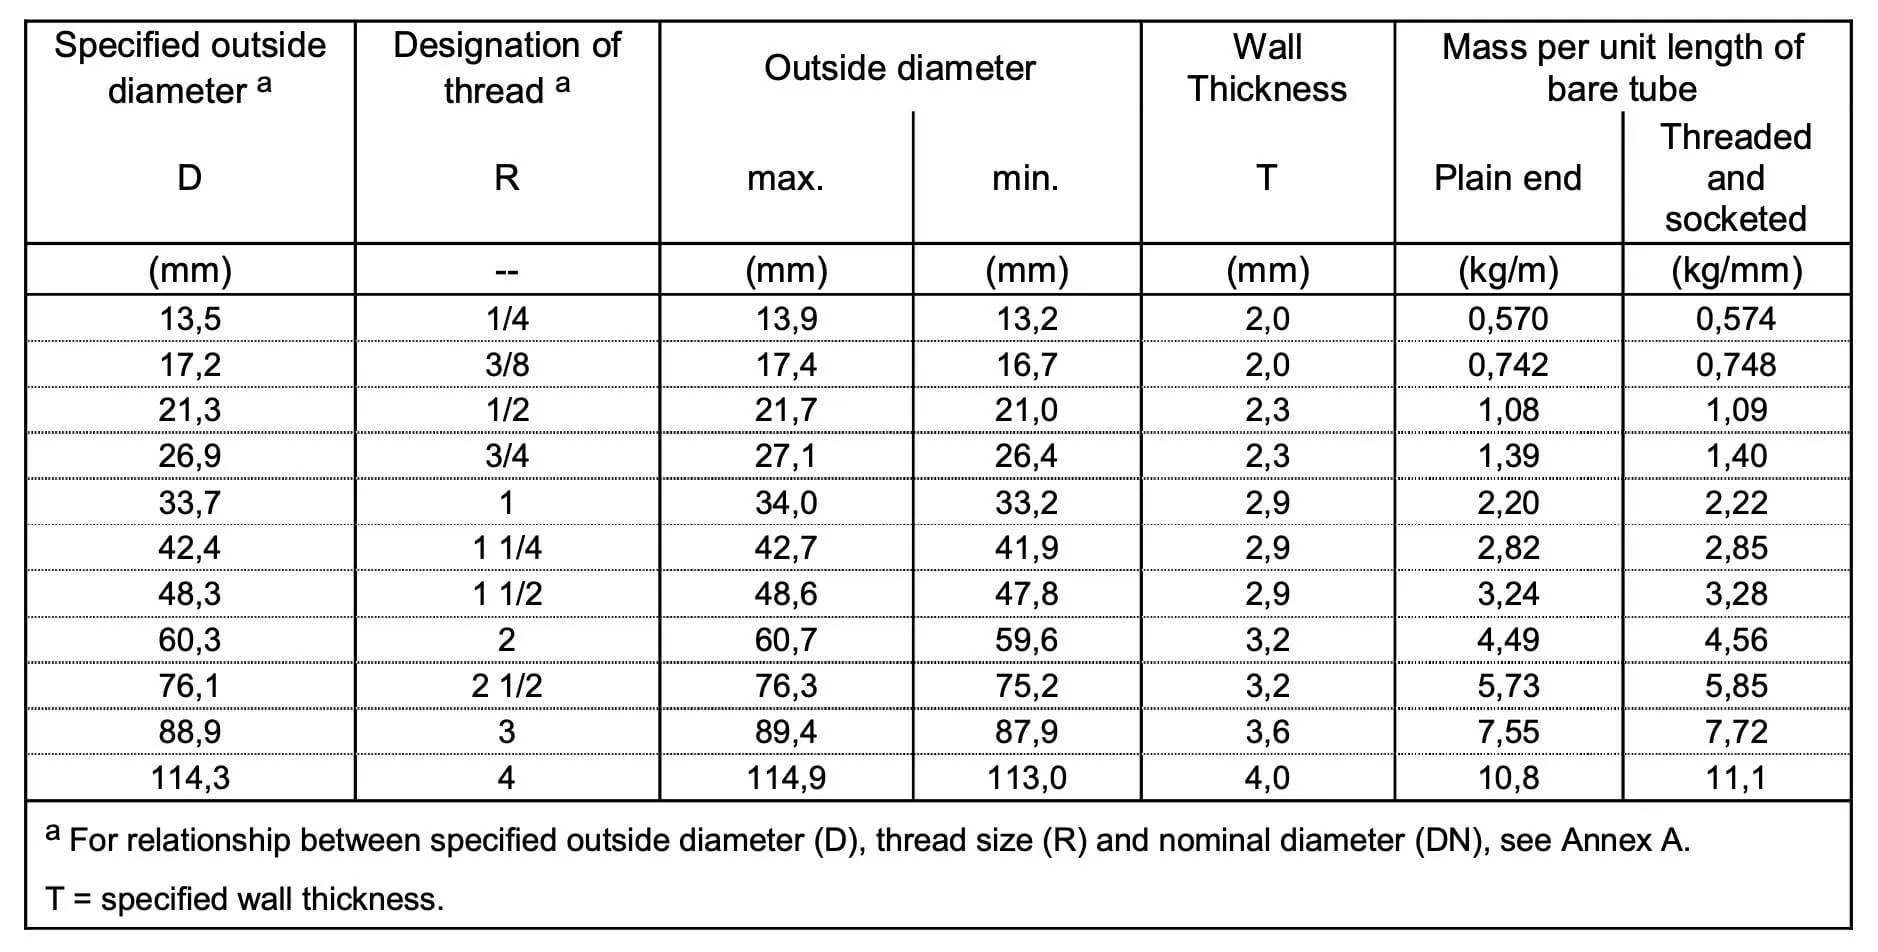
- Loại L1 - Dung sai kích thước và khối lượng đơn vị
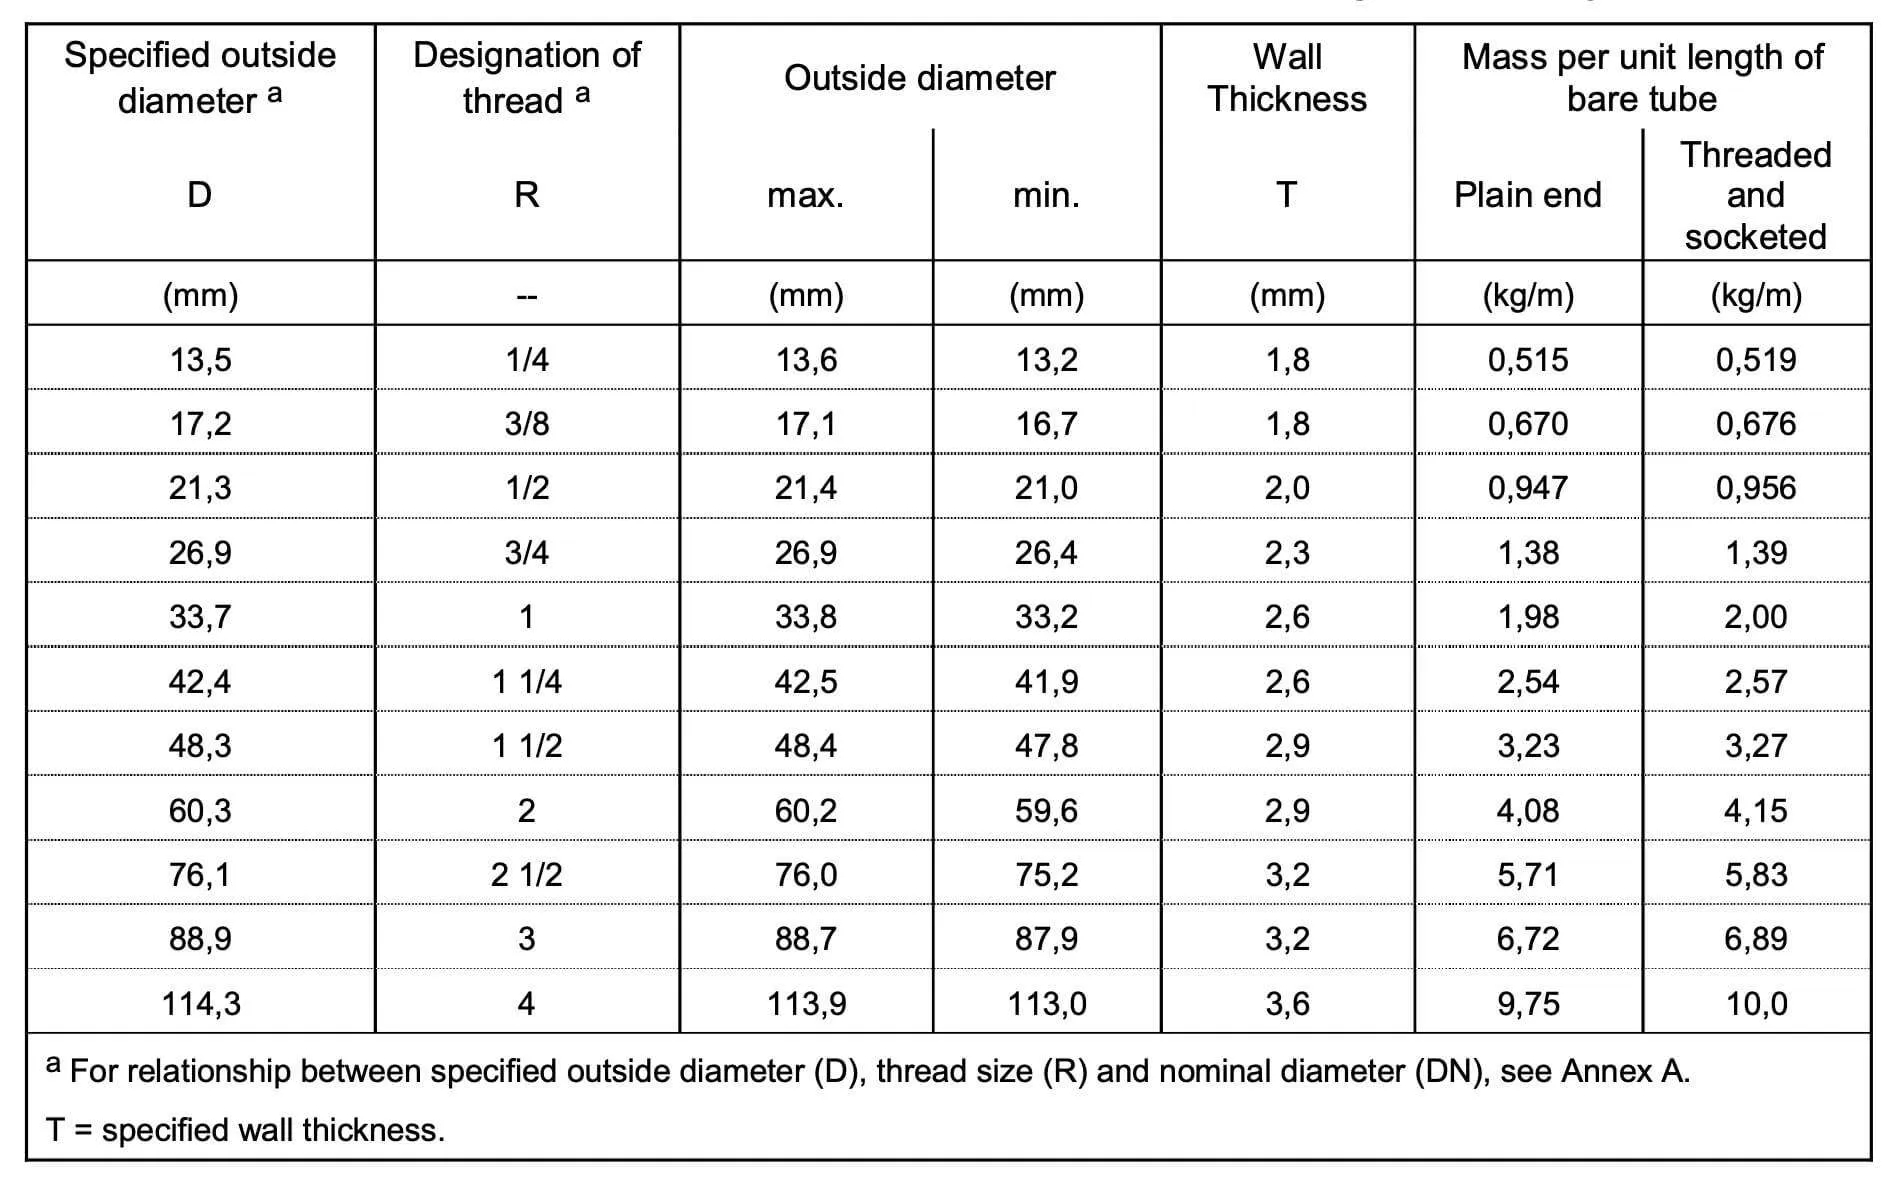
- Loại L2 - Dung sai kích thước và khối lượng đơn vị
- Độ dày của tường
• ±10%. cho dòng M và H & Loại L;
• -8% với dung sai cộng bị giới hạn bởi dung sai khối lượng, đối với Loại L1 và L2.
- Trọng lượng
• ±7,5% đối với bó từ 10 tấn trở lên đối với dòng M, H và Loại L;
• +10%, -8% trên từng ống cho Loại L1 và L2.
- Độ thẳng
• Độ thẳng không được vượt quá 0,002 L.
KIỂM TRA VÀ KIỂM TRA ĐƯỜNG ỐNG EN 10255
- Kiểm tra độ bền kéo
Thử kéo phải được thực hiện trên ống trần phù hợp với EN 10002-1.
- Kiểm tra uốn cong
Để đảm bảo chất lượng của các ống hàn, chúng tôi thực hiện thử nghiệm uốn theo EN 10232. Thử nghiệm này được áp dụng cho các ống trần có đường kính ngoài được chỉ định là 17,2mm đến và bao gồm 60,3mm và ống được uốn một góc 90 độ. Rãnh trên dụng cụ tạo hình có chiều rộng vừa khít với đường kính ống một cách chính xác và độ sâu không nhỏ hơn một nửa đường kính. Bán kính ở đáy rãnh trước đây được cho trong bảng dưới đây. Các ống hàn phải được uốn cong với mối hàn ở bên ngoài chỗ uốn. Các ống không được có vết nứt nhìn thấy được nếu không có thiết bị phóng đại. Bằng cách thực hiện thử nghiệm này, chúng tôi có thể đảm bảo rằng các ống hàn của chúng tôi đáp ứng các tiêu chuẩn chất lượng cao nhất.
| Đường kính (mm) | 17.2 | 21.3 | 26.9 | 33.7 | 42.4 | 48.3 | 60.3 |
| Bán kính uốn | 50 | 65 | 85 | 100 | 150 | 170 | 220 |
- Thử nghiệm làm phẳng
Để đảm bảo tính toàn vẹn về cấu trúc của ống hàn, thử nghiệm làm phẳng được thực hiện theo EN 10233. Thử nghiệm được áp dụng cho các ống trần có đường kính ngoài lớn hơn 60,3mm và bao gồm việc làm phẳng ống trong máy ép cho đến khi khoảng cách giữa các trục lăn, được đo dưới tải, đạt 75% đường kính ngoài ban đầu. Mối hàn nên được đặt xen kẽ ở góc 0 hoặc 90 độ so với hướng làm phẳng. Trong quá trình làm phẳng, ống không được có vết nứt hoặc vết nứt nào nếu không có thiết bị phóng đại. Khi khoảng cách giữa các tấm ép đạt tới 60% đường kính ngoài ban đầu, sự hư hỏng nhẹ ở các cạnh sẽ không được coi là nguyên nhân để loại bỏ. Thử nghiệm này đảm bảo rằng các ống hàn có thể chịu được lượng áp suất cần thiết mà không bị hỏng.
- Kiểm tra độ kín của rò rỉ
Bất kỳ hệ thống nào liên quan đến việc vận chuyển chất lỏng đều phải được thiết kế để đảm bảo không có rò rỉ. Điều này đặc biệt quan trọng trong các ngành như chăm sóc sức khỏe, nơi mà ngay cả một rò rỉ nhỏ cũng có thể gây ra hậu quả nghiêm trọng. Để đảm bảo tính toàn vẹn của sản phẩm, nhà sản xuất phải thực hiện kiểm tra độ kín-rò rỉ của từng ống. Loại thử nghiệm phổ biến nhất là thử nghiệm thủy tĩnh, bao gồm việc đổ đầy nước vào ống và tạo áp suất lên 50 bar trong ít nhất 5 giây. Tuy nhiên, nhà sản xuất cũng có tùy chọn sử dụng thử nghiệm điện từ theo EN 10246-1. Dù sử dụng loại thử nghiệm nào, mục tiêu là đảm bảo rằng thành phẩm hoàn toàn an toàn và phù hợp để sử dụng.
- Kiểm tra kích thước
Việc kiểm tra kích thước và kích thước phải được thực hiện.
- Kiểm tra trực quan
Việc kiểm tra trực quan phải được thực hiện theo tiêu chuẩn.
ĐÁNH DẤU TRÊN ỐNG EN 10255
Việc đánh dấu phải được đặt ít nhất một lần trong phạm vi một mét ở một đầu của ống và các ống phải được đánh dấu bằng các thông tin sau bằng các phương pháp thích hợp và bền:
• Tên hoặc nhãn hiệu của nhà sản xuất;
• Ký hiệu nghiêm trọng (H hoặc M) và loại (L, L1 hoặc L2);
• Ký hiệu quy trình sản xuất (S hoặc W)
Màu sắc có thể là một cách hữu ích để sắp xếp và xác định các vật thể khác nhau và điều này đặc biệt đúng khi nói đến ống. Ống thường được sử dụng trong nhiều môi trường khác nhau, từ công trường xây dựng đến phòng thí nghiệm và chúng có nhiều kích cỡ và vật liệu khác nhau. Mặc dù mỗi loại ống đều có những đặc tính riêng nhưng tất cả chúng đều cần được đánh dấu để có thể dễ dàng nhận biết. Nhà sản xuất có thể lựa chọn sử dụng mã màu thay vì đánh dấu dãy hoặc loại. Điều này sẽ giúp bạn dễ dàng nhanh chóng xác định các loại ống khác nhau, tiết kiệm thời gian và tránh nhầm lẫn.
| Nặng | Trung bình | Các loại |
| Màu đỏ | Màu xanh da trời | Xem bảng dung sai |
Các thông tin sau đây sẽ xuất hiện trên nhãn của mỗi bó:
• Tên hoặc nhãn hiệu của nhà sản xuất;
• Mã tiêu chuẩn EN 10255;
• Ký hiệu quy trình sản xuất (S hoặc W)
• D (đường kính ngoài) hoặc R (cỡ ren);
• Chuỗi hoặc loại hoặc độ dày thành quy định.
BẢNG SO SÁNH EN 10255 VÀ BS 1387
Bị bãi bỏ và thay thế bằng tiêu chuẩn Châu Âu EN 10255: 2004 (được cơ quan tiêu chuẩn quốc gia Vương quốc Anh thông qua là BS EN 10255:2004 "ống thép không hợp kim-thích hợp cho hàn hoặc tạo ren"), BS 1387:1985 đã bị loại bỏ. Các loại trong BS 1387 và EN 10255 tương ứng với nhau được liệt kê trong bảng bên dưới.
| EN 10255 L | – |
| EN 10255 L1 | – |
| EN 10255 L2 | Đèn BS 1387 |
| EN 10255 Trung bình | BS 1387 vừa |
| EN 10255 Nặng | BS 1387 nặng |
HÌNH THỨC ỐNG EN 10255
Chất lượng của ống thường được xác định bởi bề mặt hoàn thiện của nó. Vì lý do này, các nhà sản xuất phải cẩn thận để đảm bảo rằng sản phẩm của họ không có khuyết tật có thể được phát hiện bằng cách kiểm tra trực quan. Bề mặt bên trong và bên ngoài của ống phải nhẵn, không có khuyết tật hoặc dấu vết cần phải sửa chữa. Bất kỳ khuyết tật bề mặt nào xâm phạm đến độ dày thành tối thiểu được chỉ định đều được coi là khuyết tật. Cho phép xử lý các khuyết tật bề mặt bằng cách mài hoặc gia công với điều kiện là độ dày thành ở khu vực chỉnh sửa không nhỏ hơn mức tối thiểu quy định. Tất cả các khu vực được thay quần áo phải hòa quyện vào đường viền của ống. Bằng cách làm theo những hướng dẫn này, nhà sản xuất có thể sản xuất các ống có bề mặt hoàn thiện vượt trội, đáp ứng các tiêu chuẩn chất lượng cao nhất.


