

Mác thép JIS G3452
SGP
PHÂN LOẠI VÀ KÝ HIỆU ỐNG JIS G3452
Ống JIS G3452 phải được phân loại thành một loại, với ký hiệu chữ cái như trong bảng sau và được phân tách thành ống đen và ống mạ kẽm dựa trên việc có hay không có lớp phủ kẽm-ở bên ngoài ống.
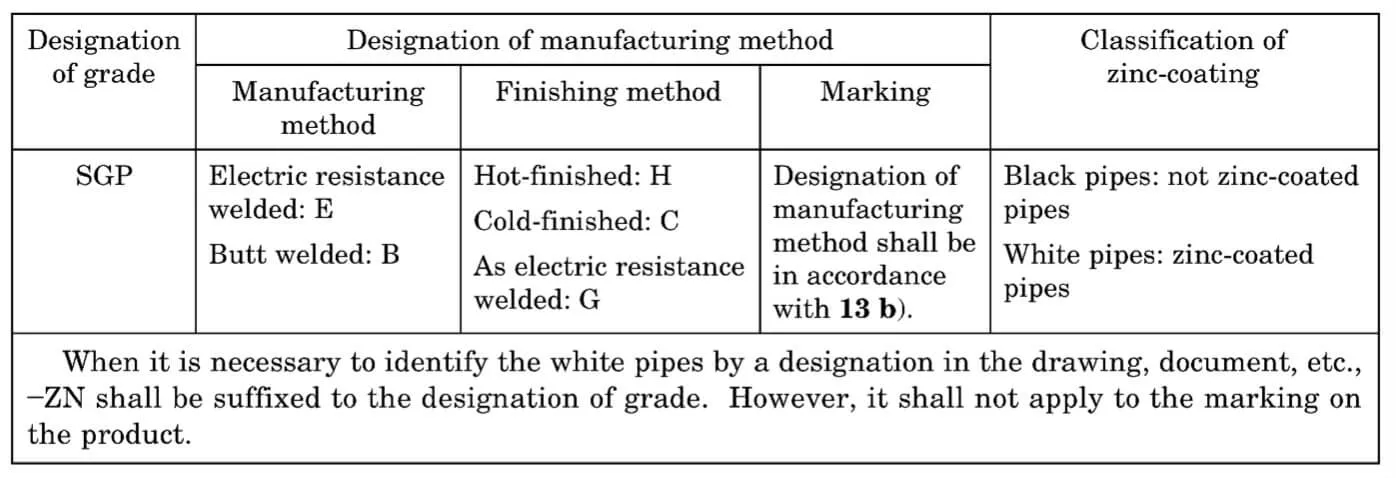
KÍCH THƯỚC, TRỌNG LƯỢNG VÀ SỨC KHỎE KÍCH THƯỚC CỦA ỐNG JIS G3452
| JIS G3452 Kích thước, trọng lượng và dung sai kích thước | |||||||
| Đường kính danh nghĩa |
O.D. mm |
Dung sai OD |
W.T. mm |
Dung sai WT |
Khối lượng đơn vị không bao gồm ổ cắm kg/m |
||
| A | B | Ống được cắt theo ren côn | Ống khác | ||||
| 6 | 1/8 | 10.5 | ± 0,5mm | ± 0,5mm | 2 |
+Không xác định -12.50% |
0.419 |
| 8 | 1/4 | 13.8 | ± 0,5mm | ± 0,5mm | 2.3 | 0.652 | |
| 10 | 3/8 | 17.3 | ± 0,5mm | ± 0,5mm | 2.3 | 0.851 | |
| 15 | 1/2 | 21.7 | ± 0,5mm | ± 0,5mm | 2.8 | 1.31 | |
| 20 | 3/4 | 27.2 | ± 0,5mm | ± 0,5mm | 2.8 | 1.68 | |
| 25 | 1 | 34 | ± 0,5mm | ± 0,5mm | 3.2 | 2.43 | |
| 32 | 1 1/4 | 42.7 | ± 0,5mm | ± 0,5mm | 3.5 | 3.38 | |
| 40 | 1 1/2 | 48.6 | ± 0,5mm | ± 0,5mm | 3.5 | 3.89 | |
| 50 | 2 | 60.5 | ± 0,5mm | ±1% | 3.8 | 5.31 | |
| 65 | 2 1/2 | 76.3 | ±0.7mm | ±1% | 4.2 | 7.47 | |
| 80 | 3 | 89.1 | ±0.8mm | ±1% | 4.2 | 8.79 | |
| 90 | 3 1/2 | 101.6 | ±0.8mm | ±1% | 4.2 | 10.1 | |
| 100 | 4 | 114.3 | ±0.8mm | ±1% | 4.5 | 12.2 | |
| 125 | 5 | 139.8 | ±0.8mm | ±1% | 4.5 | 15 | |
| 150 | 6 | 165.2 | ±0.8mm | ±1.6mm | 5 | 19.8 | |
| 175 | 7 | 190.7 | ±0.9mm | ±1.6mm | 5.3 | 24.2 | |
| 200 | 8 | 216.3 | ±1.0mm | ±0.8% | 5.8 | 30.1 | |
| 225 | 9 | 241.8 | ±1,2mm | ±0.8% | 6.2 | 36 | |
| 250 | 10 | 267.4 | ±1,3mm | ±0.8% | 6.6 | 42.4 | |
| 300 | 12 | 318.5 | ±1.5mm | ±0.8% | 6.9 | 53 | |
| 350 | 14 | 355.6 | – | ±0.8% | 7.9 | 67.7 | |
| 400 | 16 | 406.4 | – | ±0.8% | 7.9 | 77.6 | |
| 450 | 18 | 457.2 | – | ±0.8% | 7.9 | 87.5 | |
| 500 | 20 | 508 | – | ±0.8% | 7.9 | 97.4 | |
THÀNH PHẦN HÓA HỌC CỦA ỐNG JIS G3452
| Lớp thép | P | S |
| SGP | 0,040tối đa. | 0,040tối đa. |
ĐẶC TÍNH CƠ HỌC CỦA ỐNG JIS G3452
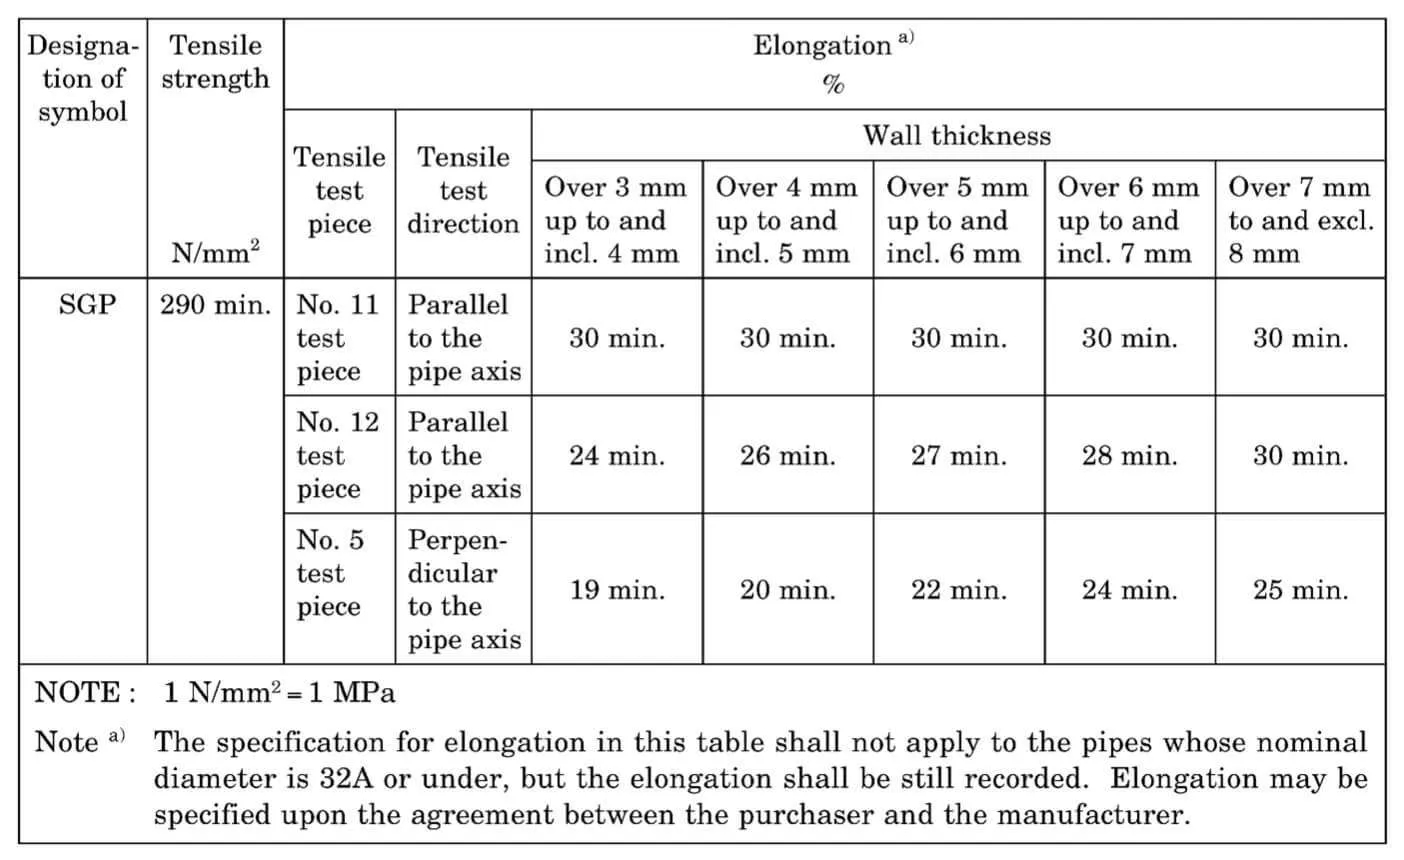
Ghi chú:
• Khi thực hiện phép thử kéo trên mẫu thử No{0}} hoặc No. 5 đối với ống có độ dày thành nhỏ hơn 8 mm, giá trị độ giãn dài tối thiểu phải đạt được bằng cách trừ đi 1,5 phần trăm từ các giá trị độ giãn dài được đưa ra trong Bảng 3-1 cho mỗi lần giảm độ dày thành 1 mm và làm tròn thành một số nguyên theo JIS Z 8401, giá trị độ giãn dài tối thiểu sẽ đạt được bằng cách trừ đi 1,5 phần trăm từ các giá trị độ giãn dài Trong Bảng Tham khảo, bạn có thể tìm thấy các ví dụ về tính toán.
• Các giá trị độ dãn thể hiện trong bảng không áp dụng cho các ống có kích thước danh nghĩa từ 32 A trở xuống như quy định trong bảng. Mặt khác, giá trị độ giãn dài phải được ghi lại.
• Nếu các mẫu thử kéo đang được lấy mẫu thì các mẫu thử No{0}} và No{1}} phải được lấy từ khu vực của bộ phận không có bất kỳ đường nối hàn nào.
PHƯƠNG PHÁP CHẾ TẠO ỐNG JIS G3452
• Theo tiêu chuẩn JIS G3452, ống phải được chế tạo bằng phương pháp hàn điện trở hoặc hàn đối đầu. Ống sẽ được giao như được sản xuất. Tuy nhiên, các ống hoàn thiện nguội-phải được ủ sau khi sản xuất. Điều này được thực hiện để giảm bớt căng thẳng tích tụ trong quá trình sản xuất và để cải thiện độ dẻo và độ bền của ống.
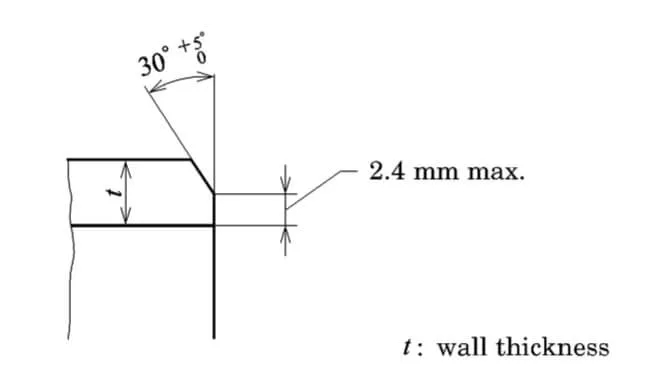
• Tiêu chuẩn cho cả hai đầu ống là chúng phải có ren hoặc-có đầu trơn. Ống có đường kính danh nghĩa từ 350A trở lên phải có đầu phẳng, trong khi ống có đường kính danh nghĩa từ 300A trở xuống có thể có một trong hai loại đầu. Khi người mua chỉ định, thay vào đó, ống có thể được đặt hàng với các đầu vát. Hình dạng của góc xiên phải được thỏa thuận giữa người mua và nhà sản xuất, nếu không có thỏa thuận đó thì nó phải phù hợp với hình minh họa dưới đây.
• JIS B 0203 mô tả các tiêu chuẩn về ren côn trên ống ren. Các ren côn được chỉ định trong JIS B 0203 phải được áp dụng ở cả hai đầu của ống và một ổ cắm như mô tả trong JIS B 2301 hoặc JIS B 2302 phải được vặn vào một đầu của ren. Đầu kia của ống không có ổ cắm được vặn vào sẽ phải được cung cấp một vòng bảo vệ ren-hoặc được bảo vệ bằng các phương tiện phù hợp khác. Nếu người mua chỉ định, ống ren có thể không có ổ cắm. Ren côn phải được kiểm tra theo tiêu chuẩn JIS B 0253 trước khi sử dụng.
• Trước khi luồn ống và ổ cắm, chúng phải được tráng kẽm-. Nếu quá trình kiểm tra đạt, các đường ống và ổ cắm phải được làm sạch bằng cách phun cát, tẩy rửa, v.v., sau đó mạ kẽm nhúng nóng. Kẽm được sử dụng phải là kẽm thỏi chưng cất Loại 1 được quy định trong JIS H 2107 hoặc ít nhất là loại tương đương. Các vấn đề chung khác về lớp phủ kẽm-phải tuân theo JIS H 8641. Lớp phủ kẽm bảo vệ kim loại khỏi bị ăn mòn và làm cho kim loại bền lâu hơn. Nó rất cần thiết ở những nơi đường ống và ổ cắm tiếp xúc với độ ẩm hoặc hóa chất.
BẢNG THAM KHẢO ỐNG JIS G3452
Đối với Mẫu thử không có. 12 (Dọc) và Mẫu thử không có. 5 (Ngang), được lấy từ các ống có độ dày thành nhỏ hơn 8 mm, các ví dụ về giá trị độ giãn dài được tính toán sẽ được hiển thị.
| Hình dạng của mẫu thử | Giá trị độ giãn dài cho phân chia độ dày của tường (%) | ||||
| 7mm-8mm | 6mm-7mm | 5mm-6mm | 5mm-4mm | 4mm-3mm | |
| Không có. 12 mẫu thử | 30 | 28 | 27 | 26 | 24 |
| Không có. 5 mẫu thử | 25 | 24 | 22 | 20 | 19 |
KIỂM TRA VÀ KIỂM TRA ỐNG JIS G3452
- Phân tích hóa học
Hóa học phân tích Theo tiêu chuẩn JIS G 0303, cần tuân thủ các chủ đề chung về phân tích hóa học cũng như quy trình lấy mẫu để phân tích hóa học.
Phải sử dụng kỹ thuật phân tích phù hợp với một trong các Tiêu chuẩn sau: Phương pháp phân tích
Các tiêu chuẩn JIS G 1214, JIS G 1215, JIS G 1253, JIS G 1256 và JIS G 1257 nằm trong số những tiêu chuẩn được sử dụng rộng rãi nhất trên thế giới.
- Kiểm tra độ bền kéo
Là một mẫu thử trừ khi có quy định khác trong JIS Z 2201, mẫu thử phải là mẫu thử được ký hiệu bằng các số 11, 12, A, 12, B, 12, C hoặc No. 5 như được định nghĩa trong JIS Z 2201 và phải được lấy mẫu từ một đường ống.
- Kiểm tra thủy tĩnh hoặc Kiểm tra không phá hủy
Các thử nghiệm trên ống đen phải được thực hiện và đặc tính thủy tĩnh hoặc đặc tính không phá hủy thu được phải đáp ứng một trong hai yêu cầu được liệt kê dưới đây. Quyết định này sẽ tùy thuộc vào thông số kỹ thuật của người mua hoặc theo quyết định của nhà sản xuất, tùy thuộc vào lựa chọn nào được nhà sản xuất ưa thích.
- Thử nghiệm làm phẳng
Mẫu thử Một mẫu thử có chiều dài từ 50 mm trở lên phải được cắt ra từ đầu ống.
DUNG DỊCH CHIỀU CỦA JIS G3452
- Dung sai đường kính ngoài a)
| Phân loại | Đường kính ngoài b) |
Dung sai trên Đường kính ngoài c) |
Bộ phận áp dụng |
| Lớp 1 | Dưới 50mm | ± 0,5mm |
Áp dụng khi không có thông số kỹ thuật. Áp dụng cho các ống thép liền mạch hoàn thiện nóng-. |
| 50mm trở lên | ± 1% | ||
| Lớp 2 | Dưới 50mm | ± 0,25mm |
Áp dụng khi có thông số kỹ thuật. Không áp dụng cho các ống thép liền mạch hoàn thiện nóng-. |
| 50mm trở lên | ± 0.5% | ||
| Ghi chú | a) Đối với các bộ phận cục bộ như bộ phận đã được sửa chữa nếu chiều dày thành có thể được xác nhận là nằm trong dung sai cho trong bảng dưới đây thì không cần áp dụng dung sai đường kính ngoài của bảng này. |
||
| b) Phương pháp đo đường kính ngoài của ống có đường kính ngoài lớn hơn 350mm có thể được xác định bằng chiều dài chu vi. Sự chuyển đổi lẫn nhau của đường kính ngoài D và chiều dài chu vi l phải theo công thức sau: D = l / π Trong đó D: đường kính ngoài (mm) l: chiều dài chu vi (mm) π:3.1416 |
|||
| c) Dung sai đường kính ngoài của các đầu dây hàn điện trở và tự động ống thép hàn hồ quang có đường kính ngoài vượt quá 350mm phải là ± 0,5%. |
|||
- Dung sai độ dày của tường a)
| Phân loại | Đối với ống thép liền mạch | Dành cho người khác ngoài ống thép liền mạch | Bộ phận áp dụng | ||
| Độ dày của tường | Dung sai độ dày của tường | Độ dày của tường | Dung sai độ dày của tường | ||
| Lớp 1 | Dưới 4mm | +0.6mm, -0,5mm | Dưới 4mm | +0.6mm, -0,5mm |
Áp dụng khi không có thông số kỹ thuật. Áp dụng cho các ống thép liền mạch hoàn thiện nóng-. |
| 4mm trở lên | +15%, -12.5% | 4mm trở lên tới và loại trừ. 12mm | +15%, -12.5% | ||
| 12 mm trở lên | +15%, -1,5mm | ||||
| Lớp 2 | Dưới 3mm | ±0.3mm | Dưới 3mm | ± 0,3mm |
Áp dụng khi có thông số kỹ thuật. Không áp dụng cho các ống thép liền mạch hoàn thiện nóng-. |
| 3 mm trở lên | ±10% | 3 mm trở lên tới và loại trừ. 12mm | ±10% | ||
| 12 mm trở lên | +10%,-1,2mm | ||||
| Ghi chú | a) Dung sai độ dày thành ống có đường kính ngoài vượt quá 1016,0 mm có thể được thỏa thuận giữa nhà sản xuất và người mua. | ||||
DẤU HIỆU ỐNG JIS G3452
Phải dán nhãn chứa các thông tin sau trên mỗi ống đã qua kiểm tra: các ống nhỏ hơn và các ống khác do người mua chọn, mặt khác, có thể được bó lại với nhau và được gắn thẻ bằng một số nhận dạng duy nhất cho mỗi bó. Trình tự sắp xếp các mục được chỉ định không được nêu rõ trong cả hai trường hợp.
Một phần của sản phẩm có thể bị bỏ qua nếu người mua chấp thuận.
• Điểm được thể hiện bằng ký hiệu chữ cái.
• Ký hiệu chữ cái tượng trưng cho quy trình sản xuất
• Kích thước
• Tên nhà sản xuất hoặc nhãn hiệu nhận biết của nhà sản xuất


