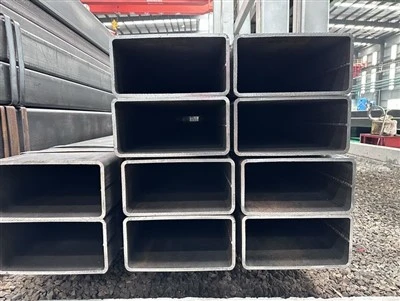
Thiên Tân Brisk Metalwork Co., Ltd. là một trong những nhà sản xuất và cung cấp hàng đầu về shs / rhs mạ kẽm đường kính lớn ở Trung Quốc. Chúng tôi có thiết bị sản xuất-hàng đầu thế giới và khả năng sản xuất mạnh mẽ. Vui lòng mua shs/rhs mạ kẽm đường kính lớn bền với số lượng lớn từ nhà máy của chúng tôi.
Thép nhanh Thiên Tân là một trong những SHS/RHS mạ kẽm có đường kính lớn ở Trung Quốc. Sản phẩm của chúng tôi chủ yếu được xuất khẩu sang Trung Đông, Đông Nam Á, Châu Âu, New Zealand và các khu vực khác. Nếu bạn muốn tìm hiểu thêm về sản phẩm của chúng tôi, vui lòng liên hệ với chúng tôi và gửi danh sách mua hàng của bạn.


Tham khảo thông số kỹ thuật nhanh
| Mục | Phạm vi điển hình |
|---|---|
| Hình dạng | Hình vuông (SHS) và Hình chữ nhật (RHS) |
| Kích thước bên ngoài | 20x20 mm đến 500x500 mm (kích thước tùy chỉnh theo yêu cầu) |
| Độ dày của tường | 2 mm đến 25 mm |
| Bán kính góc | Gần{0}}không (góc nhọn thực sự), không phụ thuộc vào độ dày thành |
| Bán kính góc được tạo hình nguội tiêu chuẩn-để so sánh | Độ dày thành khoảng 2 lần (t), mỗiEN 10219 / ASTM A500 |
| Chiều dài | Lên đến 12 m, có sẵn chiều dài cắt theo pha- |
| Lớp vật liệu | S235, S275, S355 (EN); Hóa chất tương đương ASTM A36/A500 theo yêu cầu |
| Bề mặt hoàn thiện | Mill/đen, mạ kẽm nhúng nóng, sơn lót hoặc phun nổ |
| Sử dụng tiêu chuẩn | Kết cấu thép lộ thiên, kết cấu tường rèm, chế tạo theo yêu cầu |
Tại sao kích thước lại thay đổi vấn đề mạ chứ không chỉ là chi phí
Các lỗ thông hơi và thoát nước phải có tỷ lệ-theo mặt cắt ngang, không giữ nguyên kích thước cố định.Trên ống nhỏ, lỗ thông hơi và thoát nước tiêu chuẩn xử lý công việc một cách dễ dàng. Trên SHS/RHS lớn, thể tích kèm theo và độ nổi của không khí bị mắc kẹt đều tăng theo mặt cắt-, do đó, diện tích lỗ cũng phải tăng theo - hướng dẫn của ngành về kích thước phần rỗng-của lỗ thông hơi và lỗ thoát nước tính theo tỷ lệ phần trăm của mặt cắt ngang-chéo chứ không phải đường kính phẳng. Giảm kích thước các lỗ trên phần hộp lớn và mảnh có thể nổi thay vì chìm hoàn toàn vào kẽm, khiến phần trên không được phủ hoặc tệ hơn là bẫy đủ không khí để tạo ra mối nguy hiểm thực sự về an toàn khi phần này được hạ xuống kẽm nóng chảy.
Những mảnh lớn có thể tràn ngập ấm đun nước chỉ trong một lần nhúng.Một ấm đun nước mạ kẽm điển hình có chiều dài khoảng 12 mét, mặc dù vẫn tồn tại những bồn tắm dài hơn. Cột hoặc dầm SHS/RHS dài có đường kính-lớn vượt quá chiều dài ấm đun nước phải được nhúng-{4}} gấp đôi từ một đầu, sau đó lật và nhúng từ đầu kia, với hai vùng chồng lên nhau ở giữa. Thực hiện chính xác điều này sẽ mang lại mức độ bao phủ đầy đủ; được thực hiện mà không có kế hoạch, nó có thể để lại một đường viền có thể nhìn thấy được hoặc một dải phủ mỏng hơn nơi hai vùng ngâm gặp nhau.
Sự giãn nở nhiệt chênh lệch gây ra biến dạng rõ ràng hơn ở mặt cắt ngang lớn.Thép nở ra khi được ngâm trong kẽm ở nhiệt độ khoảng 450 độ C, và một mặt phẳng lớn có nhiều bề mặt giãn nở không đều hơn so với một mặt phẳng nhỏ. Kết hợp với bất kỳ ứng suất dư hàn nào đã có trong phần (đặc biệt là trên sản phẩm EN 10219 được tạo hình nguội), các phần hộp lớn dễ bị cong hoặc xoắn hơn sau khi mạ nếu các điểm thông hơi và nâng không được thiết kế để cho phép ngâm nhanh, đều.
Độ đồng đều của lớp phủ trên một mặt phẳng lớn là một biến số thực sự, không chỉ là hình thức kiểm tra.Hàm lượng silicon trong thép (hiệu ứng Sandelin) quyết định độ dày và độ giòn của lớp phủ kẽm, và hiệu ứng đó rõ ràng hơn trên một mặt phẳng lớn, không bị gián đoạn so với trên một mặt cắt nhỏ nơi mà sự không đồng đều trên bề mặt ít được chú ý hơn. Việc xác nhận phạm vi silicon của thép trước khi mạ sẽ quan trọng hơn chứ không phải ít hơn khi bề mặt trở nên lớn hơn.
Lập kế hoạch SHS/RHS lớn cho mạ kẽm nhúng nóng-
- Xác nhận chiều dài mảnh đã hoàn thiện so với chiều dài ấm đun nước của máy mạ - bất cứ thứ gì dài hơn cần có kế hoạch nhúng-kép đã được thống nhất trước khi chế tạo chứ không phải sau đó.
- Kích thước lỗ thông hơi và lỗ thoát nước cho phù hợp với mặt cắt ngang-thực tế của chi tiết, không phải kích thước lỗ ống nhỏ-theo tiêu chuẩn -. Hãy thảo luận về diện tích lỗ cần thiết với nhà mạ ở giai đoạn thiết kế.
- Đặt các lỗ thông hơi ở điểm cao nhất và lỗ thoát nước ở điểm thấp nhất đối với góc nhúng thực tế mà máy mạ sẽ sử dụng, vì các mảnh lớn thường được nhúng ở góc nông hơn so với ống nhỏ vì lý do xử lý.
- Xác nhận phạm vi hàm lượng silicon của thép với máy nghiền trước khi mạ, đặc biệt đối với các phần mặt phẳng-lớn nơi lớp phủ có thể nhìn thấy rõ nhất.
- Thỏa thuận vị trí điểm nâng với máy mạ để chi tiết có thể được nhúng và rút ra nhanh chóng và đồng đều, giảm thiểu thời gian giãn nở nhiệt không đều gây biến dạng.
- Đối với các miếng nhúng-kép, hãy xác nhận trước vị trí vùng chồng lấp và kiểm tra độ dày lớp phủ cụ thể trên dải đó sau khi mạ.
- Kiểm tra độ dày lớp phủ tại nhiều điểm trên các mặt phẳng lớn, không chỉ ở các đầu, vì độ dày có thể thay đổi nhiều hơn trên bề mặt lớn hơn so với mức trung bình ngành từ-thử nghiệm ống nhỏ gợi ý.
Nơi sử dụng SHS/RHS mạ kẽm lớn
Cột kết cấu công nghiệp và kho bãi.Cột hộp lớn tiếp xúc với thời tiết hoặc môi trường ẩm ướt trong nhà (chế biến thực phẩm, kho lạnh), nơi mà việc chống ăn mòn trong thời gian sử dụng của tòa nhà quan trọng hơn chi phí sơn phủ ban đầu.
Tháp truyền tải và viễn thông.Chân và thanh giằng dạng hộp lớn-tiếp xúc với thời tiết ngoài trời hàng thập kỷ với khả năng tiếp cận bảo trì hạn chế.
Các thành phần kết cấu cầu và biển.Các trụ, hệ thống chắn bùn và dầm hộp nơi mạ kẽm và hệ thống sơn song công thường được chỉ định cho môi trường-ăn mòn cao.
Khung cổng, hàng rào và bao vây lớn.Cấu trúc bảo mật chu vi sử dụng phần hộp quá khổ để vừa đảm bảo độ bền vừa tạo hình ảnh trực quan nặng nề.
Một trường hợp đáng biết
Một nhà chế tạo đã gửi một lô cột hộp 400x400x12mm để mạ, được khoan với cùng kiểu lỗ thông hơi và lỗ thoát nước mà cửa hàng của họ thường sử dụng trên ống 150x150 mm. Các lỗ có số lượng vừa đủ nhưng tổng diện tích lại quá nhỏ so với thể tích kín của phần lớn hơn. Trong quá trình nhúng, một số mảnh không thể chìm hoàn toàn trong lần thử đầu tiên, đòi hỏi máy mạ phải xử lý thủ công không khí bị mắc kẹt trước khi các mảnh chìm xuống - một quá trình chậm hơn, ít được kiểm soát hơn khiến lớp phủ không đồng đều gần các điểm thông hơi trên nhiều mảnh. Việc làm lại không phải do thép kém hoặc bồn mạ kẽm kém; đó là một mẫu lỗ có kích thước không phù hợp với mặt cắt-. Việc xác nhận diện tích lỗ thông hơi và lỗ thoát nước so với kích thước phần hoàn thiện thực tế, không phải là tiêu chuẩn của cửa hàng được áp dụng từ công việc nhỏ hơn, sẽ tránh được điều đó.
Câu hỏi thường gặp
Hỏi: Phần hộp lớn hơn có cần lớp mạ kẽm dày hơn phần hộp nhỏ không?
Đáp: Độ dày lớp phủ theo EN ISO 1461 và ASTM A123 chủ yếu được điều chỉnh bởi loại độ dày thép, không phải kích thước phần tổng thể - độ dày thành nặng hơn trên một phần lớn thường tương ứng với yêu cầu lớp phủ dày hơn, nhưng chính độ dày thành quyết định điều đó chứ không phải kích thước bên ngoài.
Câu hỏi: Liệu SHS/RHS lớn có thể được bịt kín thay vì có lỗ thông hơi nếu hình thức bên ngoài có vấn đề?
Đáp: Không. Việc bịt kín phần rỗng trước khi mạ kẽm nhúng nóng-có nguy cơ tích tụ áp suất nguy hiểm vì không khí và hơi ẩm bị mắc kẹt sẽ nóng lên nhanh chóng trong kẽm nóng chảy và có thể khiến phần đó bị vỡ. Lỗ thông hơi và lỗ thoát nước là yêu cầu an toàn cũng như yêu cầu về chất lượng-lớp phủ và cần được lên kế hoạch trong thiết kế thay vì chỉ được coi là vấn đề sau.
Hỏi: Việc nhúng-hai lần có để lại dấu vết rõ ràng trên sản phẩm đã hoàn thiện không?
Đáp: Có thể, nếu vùng chồng lấn không được lên kế hoạch và kiểm tra. Việc nhúng-kép được thực hiện đúng cách, với phần chồng lên nhau ở vị trí-tầm nhìn thấp và độ dày lớp phủ được xác minh trên dải, thường tạo ra lớp hoàn thiện có thể chấp nhận được - nhưng cần thảo luận về hướng nhúng với máy mạ trước khi chế tạo nếu chi tiết đó lộ ra ngoài bằng mắt thường.
Hỏi: Kích thước ảnh hưởng đến chi phí mạ kẽm trên SHS/RHS lớn như thế nào?
Trả lời: Ngoài chi phí đơn giản trên mỗi{0}}kg kẽm, các phần lớn yêu cầu nhúng-kép, kỹ thuật thông hơi/ống thoát nước tùy chỉnh hoặc xử lý bổ sung để kiểm soát biến dạng thường có chi phí cao hơn so với-ống mạ kẽm nhỏ tiêu chuẩn - đáng để lập ngân sách ở giai đoạn báo giá thay vì giả định tỷ lệ cố định trên mỗi-tấn áp dụng ở mọi quy mô.


Chú phổ biến: shs/rhs mạ kẽm đường kính lớn, nhà sản xuất, nhà cung cấp, nhà máy sản xuất shs/rhs mạ kẽm đường kính lớn tại Trung Quốc