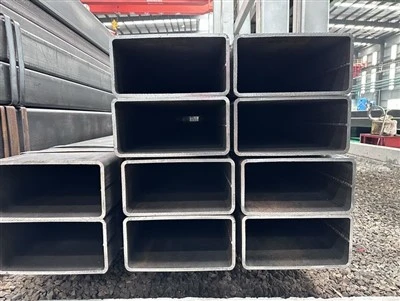
Thiên Tân Brisk Metalwork Co., Ltd. là một trong những nhà sản xuất và cung cấp hàng đầu về mặt cắt rỗng hình chữ nhật tiêu chuẩn hóa ở Trung Quốc. Chúng tôi có thiết bị sản xuất-hàng đầu thế giới và khả năng sản xuất mạnh mẽ. Xin vui lòng mua phần rỗng hình chữ nhật tiêu chuẩn hóa bền số lượng lớn từ nhà máy của chúng tôi.
Thép nhanh Thiên Tân là một trong những nhà sản xuất Phần rỗng hình chữ nhật chuẩn hóa ở Trung Quốc. Sản phẩm của chúng tôi chủ yếu được xuất khẩu sang Trung Đông, Đông Nam Á, Châu Âu, New Zealand và các khu vực khác. Nếu bạn muốn tìm hiểu thêm về sản phẩm của chúng tôi, vui lòng liên hệ với chúng tôi và gửi danh sách mua hàng của bạn.


Giới thiệu sản phẩm
Phần rỗng hình vuông và hình chữ nhật được chuẩn hóa (+N)
Mặt cắt rỗng hình vuông (SHS) / Mặt cắt rỗng hình chữ nhật (RHS) ở điều kiện chuẩn hóa (+N) dùng để chỉ các mặt cắt kết cấu rỗng trải qua quá trình xử lý nhiệt bình thường hóa ngoại tuyến toàn thân sau khi tạo hình và hàn.
Quy trình sản xuất
Đầu tiên, các ống được tạo hình và làm nguội đến nhiệt độ phòng. Sau đó, các phần đã hoàn thiện được nung lại trong lò ở nhiệt độ 880‑930 độ, giữ trong thời gian ngâm vừa đủ, sau đó làm nguội tự do trong không khí tĩnh.Cần phải hâm nóng lò riêng biệt. Chuẩn hóa-Cuộn (+NR) mà không gia nhiệt thứ cấp không bằng điều kiện chuẩn hóa (+N).
SHS RHS chuẩn hóa, tiết diện rỗng vuông hoàn thiện nóng, xử lý nhiệt chuẩn hóa ngoại tuyến, nhà máy thép
Có sẵn hai tuyến sản xuất chính
-
Ống tròn cán nóng → ép đùn nóng/cán nóng thành hình vuông hoặc hình chữ nhật → làm mát → chuẩn hóa lò ngoại tuyến (+N) → làm thẳng và hoàn thiện. Các phần rỗng được hoàn thiện nóng theo EN 10210-1 hỗ trợ xử lý chuẩn hóa ngoại tuyến sau khi tạo hình hoặc hàn.
-
Dải thép cán nóng → tạo hình nguội → hàn tần số cao ERW → làm nguội đến nhiệt độ môi trường → chuẩn hóa lò toàn thân ngoại tuyến (+N).
- Hiểu lầm phổ biến: Các phần rỗng được làm từ tấm đế được cán chuẩn hóa (+NR)không bằng các ống thành phẩm được chuẩn hóa hoàn toàn. Tạo hình nguội sẽ tái tạo ứng suất dư và cấu trúc hạt bị biến dạng ở các khu vực góc.
So sánh: +N Chuẩn hóa ngoại tuyến VS +NR Chuẩn hóa-Cuộn
| Mục | +N Xử lý nhiệt bình thường hóa ngoại tuyến | +NR Chuẩn hóa‑Cuộn |
|---|---|---|
| Phương pháp sưởi ấm | Gia nhiệt thứ cấp trong lò sau khi hình thành | Tận dụng nhiệt cán dư, không gia nhiệt thứ cấp |
| chỉ định | Chuẩn hóa | Bình thường hóa-Cuộn |
| Tính đồng nhất của hạt | Độ đồng đều tốt nhất về độ dày của tường và các góc/mối hàn | Độ đồng đều vùng lõi kém hơn một chút đối với ống có thành nặng |
| Căng thẳng dư thừa | Thấp nhất; ứng suất tạo lạnh được giải phóng hoàn toàn | Tốt hơn trạng thái cán nóng nhưng cao hơn các sản phẩm thông thường ngoại tuyến |
| Độ bền va đập ở nhiệt độ thấp | Tùy chọn ổn định nhất, ưu tiên cho các dự án tường nặng và nhiệt độ thấp | Đáp ứng các yêu cầu về đặc tính chuẩn hóa tương đương với ứng suất dư cao hơn |
| Trị giá | Cao hơn (tiêu thụ thêm năng lượng cho xử lý nhiệt) | Chi phí thấp hơn |
| Lớp EN điển hình | S355J2H+N, S460NH | S355J2H‑NR |
Ưu điểm về hiệu suất của các phần rỗng được chuẩn hóa
- Tinh chế hạt, vi cấu trúc đồng nhất trên thân ống và đường hàn
- Ứng suất dư sinh ra từ uốn nguội có thể được loại bỏ hoàn toàn, giảm thiểu biến dạng hàn trong quá trình chế tạo tiếp theo
- Đặc tính chịu va đập ở nhiệt độ thấp ổn định, phù hợp với điều kiện làm việc ở -20 độ / -50 độ
- Khả năng hàn tuyệt vời và giảm nguy cơ nứt nguội trong quá trình hàn
- Có thể loại bỏ hiện tượng cứng ở các góc do tạo hình nguội
Tiêu chuẩn và cấp độ áp dụng
- EN 10210‑1 Phần rỗng được hoàn thiện nóngS355J2H+N, S420NH, S460NH
- EN 10219‑3 Phần rỗng cường độ cao được tạo hình nguộiS460NH, S500NH (Chỉ các loại hạt mịn có độ bền cao mới hỗ trợ chuẩn hóa thành phẩm)
- Xử lý nhiệt toàn bộ thành phẩm sau khi tạo hình làkhông được phépcho các phần rỗng tạo hình nguội theo tiêu chuẩn EN 10219‑1.Tuy nhiên, có thể thực hiện quá trình ủ giảm bớt ứng suất ở nhiệt độ-nhiệt độ-thấp (550–580 độ ).
Câu hỏi thường gặp
Câu hỏi: Tại sao SHS/RHS được chuẩn hóa ngoại tuyến lại tốt hơn cho các dự án có nhiệt độ thấp?
A: Chuẩn hóa ngoại tuyến sẽ tinh chỉnh cấu trúc hạt trên toàn bộ mặt cắt và giải phóng hoàn toàn ứng suất dư liên quan đến hình thành. Nó giúp loại bỏ hiện tượng cứng hóa ở các góc, mang lại giá trị va đập Charpy‑V‑Notch ổn định ở -20 độ, -40 độ hoặc thậm chí -50 độ và giảm nguy cơ nứt nguội khi hàn ngoài hiện trường trong công trình xây dựng ở khí hậu lạnh.
Câu hỏi: "Chuẩn hóa ngoại tuyến (+N)" đối với các phần rỗng hình vuông và hình chữ nhật chính xác có nghĩa là gì?
Đáp: Chuẩn hóa ngoại tuyến (+N) là phương pháp xử lý nhiệt toàn thân độc lập sau khi tạo hình ống. Các phần rỗng đã hoàn thiện trước tiên được làm nguội đến nhiệt độ phòng, sau đó được nung lại trong lò ở nhiệt độ 880‑930 độ, được giữ để ngâm và làm nguội tự do trong không khí.Việc hâm nóng lò thứ cấp là bắt buộc, khác với các sản phẩm cán thường hóa (+NR) sử dụng nhiệt dư cán mà không gia nhiệt lại.
Câu hỏi: Điểm khác biệt chính giữa các phần rỗng được Chuẩn hóa ngoại tuyến (+N) VS Chuẩn hóa-Cuộn (+NR) là gì?
A: +N (Ngoại tuyến Chuẩn hóa): Gia nhiệt thứ cấp trong lò sau khi tạo hình; cấu trúc hạt và khả năng giảm ứng suất dư ổn định nhất trên tường, các góc và đường hàn. Độ bền va đập ở nhiệt độ thấp tốt nhất, chi phí cao hơn.
+NR (Normalizing‑Rolled): Không gia nhiệt lò thứ cấp, hoàn thiện bằng cách cán nóng có kiểm soát và làm mát bằng không khí. Tùy chọn rẻ hơn nhưng ứng suất dư cao hơn so với các ống thông thường hoàn toàn.
Câu hỏi: Việc chuẩn hóa ngoại tuyến có làm thay đổi các đặc tính cơ học như cường độ năng suất không?
Trả lời: Khi nhiệt độ chuẩn hóa được kiểm soát chặt chẽ trong khoảng 880‑930 độ với thời gian ngâm thích hợp, cường độ chảy, độ bền kéo và độ giãn dài vẫn tuân thủ đầy đủ thông số kỹ thuật EN 10210‑1. Cải tiến chính tập trung vào việc sàng lọc hạt, giảm ứng suất dư và độ bền va đập ở nhiệt độ thấp.


Chú phổ biến: phần rỗng hình chữ nhật chuẩn hóa, Trung Quốc nhà sản xuất, nhà cung cấp, nhà máy sản xuất phần rỗng hình chữ nhật chuẩn hóa